

PVEE in Haftklebstoffen: Warum eine niedrige Tg nicht ausreicht
Oct 20, 2026
Poly(vinylethylether) (PVEE), CAS 25104-37-4, kommt in Haftklebstoffformulierungen (PSA) vor, weil es fließt. Handelsübliche Qualitäten haben je nach Molekulargewicht eine Glasübergangstemperatur zwischen –60 und –30 Grad. Bei Raumtemperatur ist das Polymer bereits gummiartig. Zum Erweichen ist kein Weichmacher erforderlich.
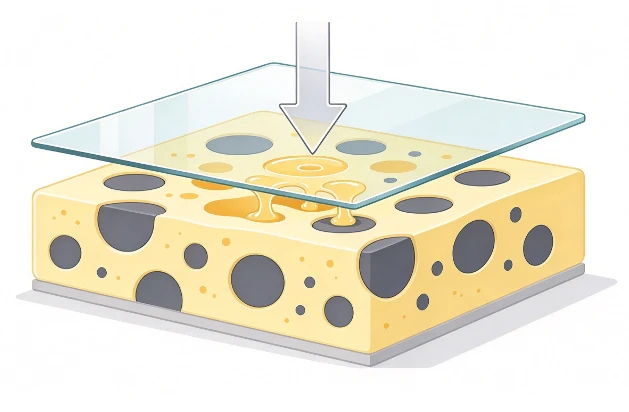
Unter leichtem Druck verformt und benetzt die weiche kontinuierliche PVEE-Phase das Substrat, während klebrigmacherreiche Domänen für strukturelle Verstärkung sorgen. Schematische Darstellung. Die tatsächlichen Ergebnisse können variieren.
Aber jeder, der versucht hat, ein Polymer mit niedrigem Tg-Wert direkt auf eine Trennfolie aufzutragen, kennt die Fehlerursache. Es macht wunderbar nass. Dann gruselt es. Kleben Sie ein Etikett auf eine gebogene Flasche oder ziehen Sie unter Spannung an einem Klebeband, und der Klebstoff fließt ab und hinterlässt Rückstände. Die niedrige Tg, die es gibtPVEE (CAS 25104-37-4)seine Klebrigkeit ist die gleiche Eigenschaft, die seine Scherung zerstört.
Sie müssen diese Spannung in der Formulierung lösen. Normalerweise bedeutet das, einen Klebrigmacher einzumischen.
Was ein Klebrigmacher tatsächlich bewirkt
Ein Klebrigmacher ist nicht nur „Kleber für Kleber“. Wenn Sie ein kompatibles Harz in PVEE mischen, entwickelt der Film eine zweiphasige Mikrostruktur. Die klebrigmacherreichen Domänen wirken als harte Verstärkungszonen, die den effektiven Modul erhöhen. Die kontinuierliche PVEE-Phase bleibt weich, sodass der Klebstoff unter leichtem Druck ausfeuchten kann.
Poly(vinylethylether) lässt sich gut mit Standard-PSA-Harzen mischen. Kolophoniumester sind die traditionelle Wahl und sorgen für eine aggressive, schnelle Haftung. Terpenphenole verbessern den Zusammenhalt und die Hitzebeständigkeit. Aliphatische Kohlenwasserstoffharze funktionieren in Co-Lösungsmittelsystemen, insbesondere wenn es auf Farbstabilität ankommt. Die Harzklasse bestimmt das endgültige Gleichgewicht, aber die Beladungsstufe bestimmt, ob die Folie zusammenhält.
Frühere Arbeiten zu Vinyletherklebstoffen deuten auf ein praktisches Fenster hin: etwa 10–15 phr Klebrigmacher. Darunter ist die Folie unterverstärkt und kriecht. Darüber wird die Folie zu glasig und verliert an Klebrigkeit. Es ist ein guter Ort, um mit dem Studium der Leiter zu beginnen. Beachten Sie jedoch, dass sich das Optimum je nach Schichtdicke und Untergrund verschiebt.
A25 vs. A50: Fluss vs. Zusammenhalt
Die beiden PVEE-Klassen, die Sie am häufigsten sehen, sindA25 und A50. Sie unterscheiden sich hauptsächlich im Molekulargewicht. A25 hat einen K-Wert von 10–17 (ungefähr 3.000–6.000 g/mol). A50 hat einen K-Wert von 55–65 (ungefähr 70.000 g/mol). Beide haben einen niedrigen Tg-Wert. In einer Dragierpfanne verhalten sie sich jedoch völlig anders.
| Parameter | PVEE A25-Klasse | PVEE A50-Klasse |
|---|---|---|
| K-Wert | 10 – 17 | 55 – 65 |
| Ca. MW (g/mol) | 3,000 – 6,000 | ~70,000 |
| Physischer Zustand | Weiches, fließendes Harz | Hochviskoser Sirup |
| Primäre PSA-Rolle | Benetzung und Klebrigkeit | Kohäsion und Scherung |
| Typische Anwendung | Tinten, Beschichtungen, hitzeaktiviert | Klebebänder, Etiketten, strukturelle Verklebungen |
A25 wirkt wie ein weiches Harz. Es benetzt schnell, fließt bei niedrigem Druck und baut eine Klebrigkeit auf. Es ist das, was Sie für Haftvermittler oder wärmeaktivierte Systeme benötigen, bei denen es schwierig ist, das Polymer zum Fließen zu bringen. A50 wirkt wie ein Polymerrückgrat. Es widersteht Kriechen. Wenn Sie ein Band oder Etikett herstellen, das dauerhafter Belastung standhalten muss, beginnen Sie mit A50.
Viele Formulierer mischen sie. A50 für Struktur, A25 für Benetzung. Aber Vorsicht beim Notenwechsel. Sie werden typischerweise als Lösungen in Ethanol oder einem anderen Lösungsmittel geliefert und haben einen unterschiedlichen Feststoffgehalt. Eine Formel, die mit A25 mit 50 % Feststoffgehalt entwickelt wurde, lässt sich nicht einfach auf A50 übertragen. Sie müssen die Beschichtungsfeststoffe, den Trocknungsplan und die Klebrigmacherbeladung von Grund auf überarbeiten.
Worauf Sie beim Echtheitszertifikat achten sollten
Ein Datenblatt gibt Ihnen typische Werte. Ein Analysezertifikat zeigt Ihnen, was sich tatsächlich in der Trommel befindet. Bei Poly(vinylethylether)-Klebearbeiten kommt es auf den Unterschied an.
Ein AK-Wert von 55 und ein K-Wert von 65 gelten beide als A50. Aber das ist eine erhebliche Änderung des Molekulargewichts. Wenn Sie eine Beschichtungsanlage mit geringer Kapazität betreiben, kann eine Charge mit niedrigerem Molekulargewicht dazu führen, dass Ihre Scherfestigkeit abnimmt. Sie möchten den tatsächlich gemessenen K-Wert sehen, nicht nur den Spezifikationsbereich.
Flüchtige Stoffe sind das andere. Restliches Lösungsmittel oder Monomer beeinträchtigt die Filmbildung. Ist sie zu hoch, kann die Folie während des Trockentunnels Blasen bilden oder ihre Haftung verlieren. Und bei durchsichtigen Klebebändern kommt es auf die Farbe an. PVEE ist normalerweise eine blassgelbe, viskose Flüssigkeit, die jedoch zwischen den Chargen dunkler werden kann. Die Klebeeigenschaften ändern sich dadurch nicht, es entsteht jedoch ein transparenter Film. Alfa Chemical stellt PVEE (CAS 25104-37-4) in unserem Werk in Zhengzhou her und versendet ein chargenspezifisches Echtheitszertifikat, das den tatsächlich gemessenen K-Wert, die flüchtigen Bestandteile und die Farbe auflistet, sodass Sie die Charge überprüfen können, bevor sie den Beschichter erreicht.
Wenn Sie die Klebeleistung Ihrer PVEE-basierten Formulierung bewerten, richten Sie Ihre Labortests an Standard-PSTC-Methoden aus: Schleifenklebrigkeit (PSTC-16), Schälhaftung (PSTC-101) und Scherhaltekraft (PSTC-107). Das Testen bei einer standardmäßigen Trockenfilmdicke von 2 mil (50 µm) stellt sicher, dass Ihre Daten über verschiedene Harzchargen hinweg vergleichbar bleiben.
Wenn PVEE das falsche Tool ist
PVEE ist sinnvoll, wenn Sie ein hydrophobes Rückgrat mit niedrigem Tg benötigen, das ohne viel Weichmacher klebrig gemacht und aufgetragen werden kann. Es eignet sich gut für Klebebänder, Etiketten und wärmeaktivierte Systeme. Es ist mit gängigen Klebrigmachern kompatibel und erleichtert so den Einstieg ins Experimentieren.
Es ist nicht die richtige Wahl, wenn Sie eine hohe Scherfestigkeit bei 100 Grad ohne Verstärkungsharz benötigen. Es ist auch nicht die richtige Wahl für eine wasserbasierte Linie, da PVEE hydrophob ist und sich ohne einen speziellen Emulgierungsschritt nicht leicht in Wasser dispergiert. In diesen Fällen kommen Sie mit Acryl oder Blockcopolymeren schneller ans Ziel. Bei der Auswahl eines Polymers geht es weniger darum, das „beste“ zu finden, als vielmehr darum, sein viskoelastisches Profil an die Belastungen anzupassen, denen es im Betrieb ausgesetzt sein wird.
Wenn Sie eine Leiterstudie erstellen, können Sie die verfügbaren Qualitäten und typischen Spezifikationen auf der überprüfenPVEE (CAS 25104-37-4) Produktseite, oderKontaktieren Sie unser technisches Teammit Details zu Ihrem Substrat und der angestrebten Schälfestigkeit. Wenn PVEE nicht die richtige Lösung ist, sagen wir es Ihnen.
Referenzen
1. Skeist, I. (Hrsg.). (1990).Handbuch der Klebstoffe(3. Aufl.). Springer. (Benchmarks für die Vinylether-PSA-Formulierung).
2. Pressure Sensitive Tape Council (PSTC).Prüfmethoden für druckempfindliche Klebebänder.


